Malowanie proszkowe ile kosztuje? Cennik i realne widełki na 2026
Cennik malowania proszkowego: felgi, stal i aluminium
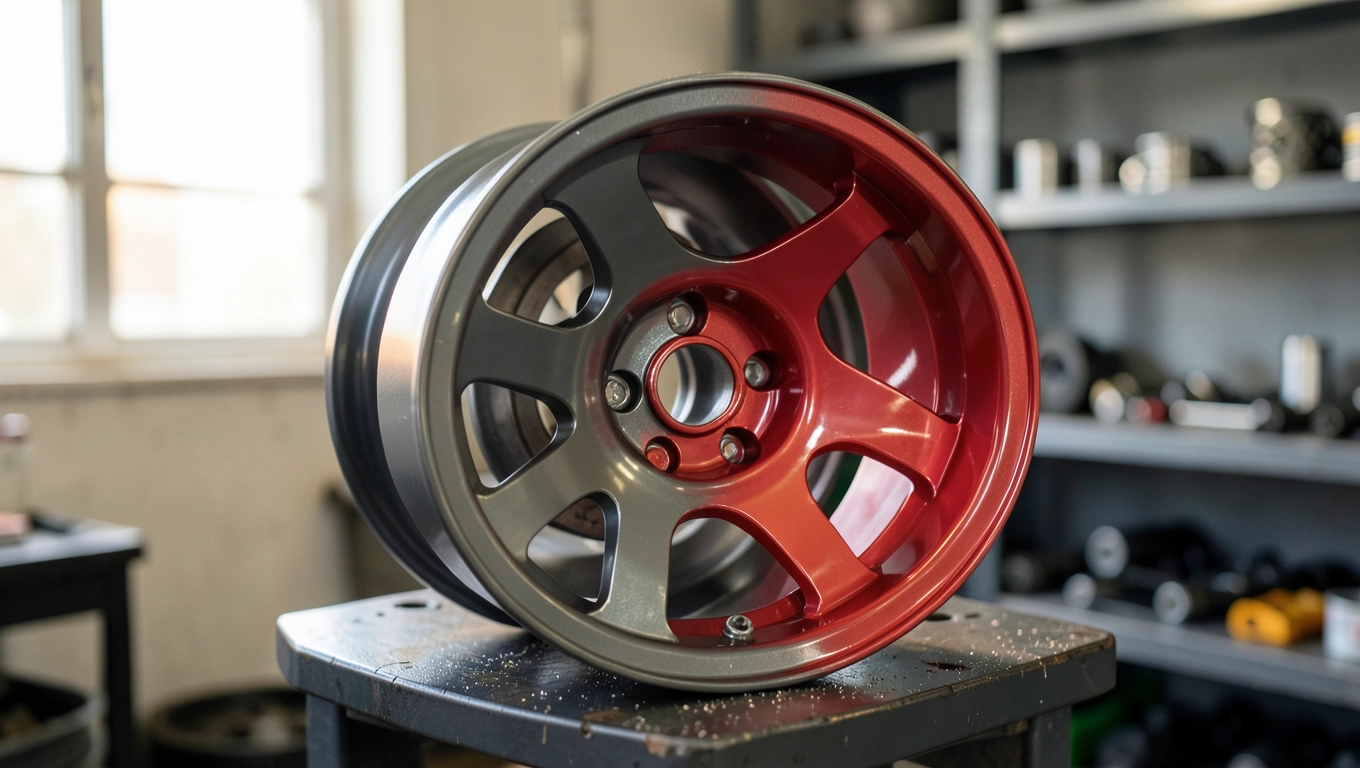
Stawki za malowanie proszkowe w 2026 roku różnią się znacząco w zależności od materiału, rozmiaru detalu i zakresu przygotowania powierzchni. Pojedyncze felgi stalowe kosztują od 60 do 120 zł, aluminiowe od 80 do 180 zł, a komplet czterech sztuk od 350 do 600 zł. Cena obejmuje piaskowanie, odtłuszczenie, nałożenie proszku i wypalenie w piecu polimeryzacyjnym w temperaturze 180-200°C.
- Cennik malowania proszkowego: felgi, stal i aluminium
- Co najbardziej podnosi cenę malowania proszkowego
- Malowanie proszkowe w domu czy u fachowca? Porównanie kosztów
- Proces technologiczny: od piaskowania do wypalenia
- Rodzaje farb proszkowych i ich zastosowania
- Materiały, które można malować proszkowo
- Malowanie proszkowe a lakierowanie na mokro
- Przykład praktyczny: odświeżanie felg aluminiowych
- Najczęstsze błędy, które psują efekt
- Checklista przed oddaniem elementu do malowania
- Co warto wiedzieć o normach jakości
- FAQ - najczęstsze pytania o malowanie proszkowe
- Kiedy warto, a kiedy nie warto malować proszkowo
Elementy stalowe o powierzchni do 1 m² wycenia się zwykle na 30-50 zł/m². Mniejsze detale, jak wsporniki czy uchwyty, mają stawkę minimalną 15-25 zł za sztukę. Większe powierzchnie, powyżej 5 m², objęte są rabatem - cena spada nawet do 20-35 zł/m². Aluminium wymaga dodatkowego etapu chromianowania, co podnosi koszt o 10-20%.
| Usługa | Cena minimalna | Cena maksymalna | Uwagi |
|---|---|---|---|
| Piaskowanie stali | 27 zł/m² | 45 zł/m² | Wymagane przed każdym malowaniem |
| Malowanie stali (proszek) | 30 zł/m² | 50 zł/m² | Standardowa paleta RAL |
| Malowanie z podkładem epoksydowym | 50 zł/m² | 80 zł/m² | Środowisko korozyjne |
| Felga stalowa 13-16" | 60 zł | 120 zł | Cena za sztukę |
| Felga aluminiowa 13-16" | 80 zł | 180 zł | Wymaga chromianowania |
| Komplet 4 felg alu | 350 zł | 600 zł | Rabat przy komplecie |
| Element karoserii (drzwi, błotnik) | 400 zł | 700 zł | Wieloetapowe przygotowanie |
| Kompletna karoseria samochodu | 2500 zł | 4500 zł | Po demontażu elementów |
| Balustrada (1 mb) | 80 zł | 150 zł | Stal czarna lub nierdzewna |
| Ogrodzenie (1 mb panelu) | 60 zł | 120 zł | Zależne od gęstości wzoru |
| Front meblowy MDF | 90 zł/m² | 180 zł/m² | Specjalny podkład i niska temp. |
| Kaloryfer (żeberkowy) | 180 zł | 350 zł | Rozbiórka i montaż osobno |
Podane stawki dotyczą kolorów z palety RAL bez efektów specjalnych. Wykończenie metaliczne, perłowe lub „młotkowe" podnosi cenę o 15-30%, ponieważ wymaga precyzyjniejszego nakładania i często drugiej warstwy proszku.
Co najbardziej podnosi cenę malowania proszkowego
Na ostateczny rachunek wpływa sześć głównych czynników. Stan powierzchni to absolutny numer jeden - element pokryty rdzą, starą farbą lub tłustym filmem wymaga piaskowania, a nieraz chemicznego trawienia. Sama obróbka strumieniowo-ścierna to koszt 27-45 zł/m², ale bez niej farba nie zwiąże trwale z podłożem.
Drugim czynnikiem jest kształt geometryczny. Detale z głębokimi wnękami, rurkami czy ostrymi krawędziami cierpią na tzw. efekt Faradaya - pole elektrostatyczne nie dociera wówczas do wklęsłych fragmentów i proszek nie osiada równomiernie. Lakiernik musi wtedy użyć techniki tribo (ładowanie przez tarcie) lub malować element dwukrotnie z różnych pozycji, co wydłuża pracę o 30-50%.
| Czynnik | Wpływ na cenę | Dlaczego tak drogo |
|---|---|---|
| Stan powierzchni (rdza, stara farba) | +30 do +80% | Piaskowanie, trawienie chemiczne |
| Złożony kształt (rurki, wnęki) | +20 do +50% | Efekt Faradaya, wielokrotne nakładanie |
| Kolor niestandardowy (metalik, perła) | +15 do +30% | Druga warstwa, dłuższy czas pracy |
| Materiał (aluminium, MDF) | +10 do +25% | Chromianowanie, specjalny podkład |
| Ilość poniżej 5 sztuk | +20 do +40% | Rozruch pieca, przezbrojenie kabiny |
| Pilna realizacja (express) | +25 do +50% | Priorytet w kolejce, praca zmianowa |
Małe zlecenia to plaga całej branży. Piec polimeryzacyjny zużywa tyle samo prądu niezależnie od tego, czy w środku jest jedna felga, czy dwadzieścia. Rozruch z zimnego pieca to koszt rzędu 80-120 zł. Jeśli klient przynosi trzy felgi zamiast kompletu, zakład dolicza opłatę minimalną lub odmawia przyjęcia zlecenia.
Norma jakości QUALICOAT Class 1.0/2.0/3.0 wymaga określonej grubości powłoki (60-120 µm) i przyczepności metodą siatki nacięć. Aby spełnić te wymogi, lakiernik używa proszków certyfikowanych producentów i prowadzi dokumentację. Certyfikowane linie mają wyższe stawki - nawet 20% więcej niż zakłady bez akredytacji.
Malowanie proszkowe w domu czy u fachowca? Porównanie kosztów
Zakup używanego zestawu do malowania proszkowego to wydatek rzędu 3 000-8 000 zł. Do tego dochodzi piec (nawet używany za 2 000-5 000 zł), kompresor (500-1 500 zł) i wentylowana kabina. Sumy szybko przekraczają 15 000 zł, a czas zwrotu inwestycji przy jednorazowym remoncie felg jest liczony w latach.
U fachowca
Felgi stalowe: 60-120 zł/szt. Gwarancja 12-24 miesiące. Norma QUALICOAT. Piec przemysłowy, kabina z odpylaniem, certyfikowany proszek. Czas realizacji: 5-10 dni roboczych.
W domu (DIY)
Koszt proszku: 40-80 zł/kg, zużycie na felgę ok. 0,3 kg. Brak gwarancji jakości. Piec domowy nie osiąga stabilnej temperatury 200°C. Czas: 1 weekend + przygotowanie sprzętu.
W warunkach domowych realne jest jedynie malowanie drobnych detali o niewielkiej masie i prostej geometrii: wsporników, uchwytów, krat wentylacyjnych. Każdy większy element wymaga pieca przemysłowego, bo domowy piekarnik nie utrzymuje stabilnej temperatury 180-200°C przy objętości większej niż kilka litrów. Nierównomierne wypalenie powoduje pęcherze i łuszczenie po kilku tygodniach.
Próg opłacalności domowego malowania proszkowego to minimum 20-30 detali rocznie. Poniżej tej liczby wynajem zakładu jest zawsze tańszy, nawet po doliczeniu logistyki. Profesjonalna usługa obejmuje też przygotowanie powierzchni, które w domu trzeba wykonać ręcznie - piaskowanie jednej felgi zajmuje amatorowi 2-3 godziny, zakładowi 15-20 minut.
Nagrzewanie do 180-200°C eliminuje drewno, większość tworzyw sztucznych i elementy z łożyskami, uszczelkami elastomerowymi. Próba malowania proszkowego ramy rowerowej z plastikowymi gripami kończy się ich stopieniem.
Proces technologiczny: od piaskowania do wypalenia
Cały cykl składa się z siedmiu etapów. Każdy z nich wpływa na trwałość powłoki i żaden nie może być pominięty, jeśli zależy nam na efekcie trwalszym niż 6 miesięcy.
Krok 1: Przyjęcie i wstępna ocena
Lakiernik sprawdza materiał, grubość ścianek, obecność resztek oleju, rdzy, starej farby. Ten etap decyduje o tym, czy element trafi do piaskowania, trawienia chemicznego, czy od razu do kabiny. Błąd na tym etapie kosztuje powtórzenie całego procesu.
Krok 2: Odtłuszczenie
Detale zanurzane są w kąpieli alkalicznej w temperaturze 60-80°C na 10-20 minut. Resztki oleju, smaru i odcisków palców muszą zniknąć, bo inaczej proszek nie zwilży powierzchni. Po kąpieli element płucze się wodą demineralizowaną, by uniknąć wykwitów solnych.
Krok 3: Obróbka strumieniowo-ścierna
Śrut stalowy, korund lub mikrokulki szklane uderzają w powierzchnię z prędkością 80-120 m/s. Chropowatość uzyskana w ten sposób (Ra 50-85 µm wg ISO 8503) daje mechaniczną przyczepność dla proszku. Bez tego etapu farba trzyma się na gładkiej stali jak na lodzie.
Krok 4: Fosforowanie lub chromianowanie
Stal trafia do kąpieli fosforanowej, która tworzy warstwę kryształków fosforanu żelaza o grubości 5-10 µm. Ta warstwa chroni przed korozją podpowierzchniową i poprawia przyczepność farby. Aluminium wymaga chromianowania (coraz częściej pasywacji bezchromowej ze względu na REACH).
Krok 5: Nakładanie proszku
Pistolet elektrostatyczny ładuje cząsteczki proszku napięciem 30-100 kV. Cząsteczki o średnicy 30-50 µm lecą do uziemionego detalu i osiadają na nim dzięki przyciąganiu elektrostatycznemu. Niewykorzystany proszek (nawet 95%) opada w kabinie i trafia do odzysku.
| Metoda natrysku | Zasada działania | Najlepsze zastosowanie | Ograniczenia |
|---|---|---|---|
| Elektrostatyczna (korona) | Ładowanie przez pole elektryczne | Profile, płaskie powierzchnie | Efekt Faradaya we wnękach |
| Tribo (elektrokinetyczna) | Ładowanie przez tarcie | Rurki, kształtki, detale wklęsłe | Mniejsza wydajność, droższy sprzęt |
Krok 6: Wypalenie w piecu
Detale trafiają do pieca polimeryzacyjnego nagrzanego do 180-200°C. Proszek topi się, zwilża powierzchnię i tworzy jednolitą powłokę polimerową. Czas wypalania: 15-25 minut. Piec olejowo-gazowy daje najszybszy rozruch, elektryczny z obiegiem wymuszonej konwekcji jest najbardziej równomierny, a grawitacyjny najtańszy w eksploatacji.
Krok 7: Kontrola jakości
Grubość powłoki mierzy się sondą magnetyczną lub wiroprądową (norma QUALICOAT: 60-120 µm). Przyczepność sprawdza się metodą siatki nacięć (wg ISO 2409). Odporność na korozję testuje się w komorze solnej - 1 000 godzin mgły solnej to standard dla Class 2, 2 000 godzin dla Class 3 (AAMA 2604).
Rodzaje farb proszkowych i ich zastosowania
Wybór żywicy proszkowej decyduje o tym, jak powłoka zniesie słońce, chemię i uderzenia. Pięć głównych typów pokrywa 95% zastosowań.
| Typ farby | Odporność UV | Odporność chemiczna | Odporność mechaniczna | Typowe zastosowanie |
|---|---|---|---|---|
| Epoksydowa | Niska | Bardzo wysoka | Wysoka | Wnętrza, maszyny, armatura |
| Poliestrowa | Wysoka | Wysoka | Architektura, ogrodzenia, fasady | |
| Epoksydowo-poliestrowa | Średnia | Wysoka | Wysoka | Meble metalowe, sprzęt AGD |
| Poliuretanowa | Bardzo wysoka | Średnia | Bardzo wysoka | Elementy narażone na ścieranie |
| Cynkowa (zPrimer) | Niska | Bardzo wysoka | Średnia | Podkład antykorozyjny |
Farby epoksydowe żółkną pod wpływem UV w ciągu 6-12 miesięcy - dlatego nie stosuje się ich na zewnątrz. Poliestrowe znoszą dekady ekspozycji na słońce, więc trafiają na elewacje, balustrady i ramy okienne. Wersje z certyfikatem GSB Master i QUALICOAT Class 3 gwarantują trwałość koloru przez 10-25 lat.
Wykończenia powierzchni to osobny temat. Mat RAL 9005 to klasyka ogrodzeń. Połysk sprawdza się na elementach dekoracyjnych. Satyna i „skórka pomarańczy" maskują drobne niedoskonałości podłoża. Efekt młotkowy (hammerite) imituje kucie, a metalik wymaga drugiej warstwy transparentnego lakieru dla głębi.
Materiały, które można malować proszkowo
Nie każdy materiał wytrzyma nagrzewanie do 180-200°C. Poniższa tabela pokazuje, co warto, co można, a czego nie ruszać.
| Materiał | Wykonalność | Uwagi |
|---|---|---|
| Stal czarna | ✅ | Standard, najczęstsze zastosowanie |
| Stal nierdzewna | ✅ | Wymaga trawienia kwasem dla przyczepności |
| Aluminium | ✅ | Konieczne chromianowanie lub pasywacja Ti/Zr |
| Stal ocynkowana | ✅ | Outgassing - pęcherze, jeśli nie wygrzano wcześniej |
| MDF (płyta) | ⚠️ | Specjalna farba niskotemperaturowa (140°C), krótki czas |
| Szkło | ⚠️ | Wymaga specjalnego primera i niższej temperatury |
| Ceramika | ⚠️ | Możliwe, ale rzadko praktykowane |
| Drewno lite | ❌ | Pęcznieje, pęka, nie zniesie temperatury |
| Tworzywa sztuczne (PE, PP) | ❌ | Topią się poniżej 150°C |
Fronty kuchenne MDF to najpopularniejsze zastosowanie poza metalem. Specjalna farba niskotemperaturowa polimeryzuje w 140°C przez 5-8 minut. Płyta nie może mieć wilgotności powyżej 8%, bo para wodna wydostaje się podczas wypalania i psuje strukturę powłoki. Koszt malowania frontów to 90-180 zł/m², łącznie z frezowaniem i okleinowaniem krawędzi.
Malowanie proszkowe a lakierowanie na mokro
Tradycyjny lakier rozpuszczalnikowy ustępuje miejsca proszkowi z kilku powodów, które widać gołym okiem po roku eksploatacji.
| Kryterium | Malowanie proszkowe | Lakierowanie na mokro |
|---|---|---|
| Trwałość powłoki | 15-25 lat | 5-8 lat |
| Koszt materiału | 25-40 zł/m² | 35-60 zł/m² |
| Czas schnięcia | 15-25 min (piec) | 24-48 h (schnięcie) |
| Lotne związki organiczne (VOC) | 0 g/L | 300-600 g/L |
| Odzysk materiału | do 95% | 30-50% (overspray) |
| Odporność na zarysowanie | Bardzo wysoka | Średnia |
| Grubość jednej warstwy | 60-120 µm | 20-40 µm |
Ekologia to przewaga, która coraz częściej decyduje o wyborze. Proszek nie zawiera rozpuszczalników, więc nie emituje LZO do atmosfery. To kluczowe dla zakładów pracujących w obszarach objętych dyrektywą REACH i normą emisji przemysłowych IED 2010/75/UE. Resztki proszku wracają do zasobnika i trafiają do ponownego użycia.
Przykład praktyczny: odświeżanie felg aluminiowych
Cztery felgi 17-calowe, głębokie wnęki, lekko oksydowana powierzchnia. Realistyczny czas pracy w zakładzie: 1,5 dnia roboczego. Cena dla klienta indywidualnego: 400-550 zł za komplet.
Dzień pierwszy zaczyna się od demontażu opon i wentyli. Felgi przechodzą piaskowanie śrutem szklanym - mikrokulki nie niszczą aluminium tak jak śrut stalowy. Po płukaniu i suszeniu trafiają do kąpieli pasywacyjnej bezchromowej (tytan/cyrkon). Pierwsza warstwa proszku poliestrowego nakładana jest pistoletem koronowym, druga po krótkim wypaleniu wstępnym.
Dzień drugi to wypalanie końcowe w piecu elektrycznym z obiegiem wymuszonym: 190°C przez 20 minut. Po wyjęciu i ostygnięciu lakiernik sprawdza grubość powłoki sondą - cel: 80-110 µm na każdej powierzchni. Montaż opon i wyważenie wracają do klienta. Efekt trwałości: przy zwykłej eksploatacji miejskiej powłoka wytrzymuje 6-8 lat bez widocznego matowienia.
Najczęstsze błędy, które psują efekt
Niedostateczne odtłuszczenie to grzech numer jeden. Tłusty film po palcach wygląda niewinnie, ale powoduje tzw. „kratery" - proszek nie zwilża powierzchni i tworzy dziury. Detale po odtłuszczeniu nie powinny być dotykane gołymi rękami; lakiernik pracuje w rękawiczkach bawełnianych.
Zbyt gruba warstwa proszku to drugi częsty błąd. Powłoka powyżej 150 µm traci elastyczność i pęka przy uderzeniu kamienia. Profesjonaliści celują w 80-100 µm. Zbyt cienka warstwa poniżej 50 µm nie krywa i przepuszcza wilgoć do podłoża.
Brak pasywacji na aluminium to trzecia klasyczna pomyłka. Bez warstwy konwersyjnej aluminium utlenia się pod powłoką w ciągu kilku miesięcy, co objawia się białymi wykwitami i łuszczeniem farby. Chromianowanie (lub pasywacja Ti/Zr) kosztuje 5-10 zł/m², a ratuje całą inwestycję.
Zły dobór żywicy do środowiska to błąd kosztowny w eksploatacji. Farba epoksydowa na ogrodzeniu pięknie wygląda pierwszego lata, ale po dwóch zimach kredujejeje i zmienia kolor. Na zewnątrz jedynym sensownym wyborem pozostaje farba poliestrowa z odpowiednim filtrem UV.
Checklista przed oddaniem elementu do malowania
Przygotuj to przed wizytą w zakładzie, by uniknąć dodatkowych kosztów i opóźnień:
- Zdemontuj wszystkie ruchome elementy (łożyska, uszczelki, zawory)
- Sprawdź, czy element ma fragmenty, które nie zniosą 200°C
- Oczyść widoczne zabrudzenia - grubsze zlecenia wymagają mniejszego przygotowania po stronie zakładu
- Ustal kolor RAL przed zleceniem - zmiana koloru po wypaleniu oznacza powtórkę
- Zapytaj o certyfikat QUALICOAT lub GSB - to gwarancja jakości farby
- Upewnij się, że zakład ma wentylację z odpylaniem - worki z pyłem to zagrożenie pożarowe
Co warto wiedzieć o normach jakości
QUALICOAT to europejski system certyfikacji zakładów i producentów farb. Class 1.0 oznacza powłokę do zastosowań wewnętrznych, Class 2.0 do architektury zewnętrznej, a Class 3.0 (najwyższa) gwarantuje odporność na 2 000 godzin mgły solnej. AAMA 2604 to amerykański odpowiednik QUALICOAT Class 2, wymagany przy przetargach w USA i Kanadzie.
GSB (Gütegemeinschaft für die Stückbeschichtung) to niemiecki certyfikat - „Master" oznacza najwyższą klasę odporności na UV i korozję. Zakłady z GSB Master pracują zwykle dla architektury komercyjnej i kolejnictwa.
FAQ - najczęstsze pytania o malowanie proszkowe
Czy można malować proszkowo w garażu?
Teoretycznie tak, jeśli garaż ma wentylację wywiewną z filtracją i wydzieloną strefę z dala od źródeł ognia. Praktycznie problemem jest piec - mały model hobbystyczny za 2 000-3 000 zł nie utrzyma stabilnej temperatury powyżej 180°C przy objętości większej niż kilkadziesiąt litrów. Element o masie 5 kg ogrzewa się nierównomiernie, co kończy się pęcherzami.
Ile trwa realizacja?
Standardowy termin dla pojedynczego zlecenia to 5-10 dni roboczych. Sezon wiosenno-letni wydłuża kolejki do 2-3 tygodni. Felgi i drobne elementy można czasem zrealizować w trybie express za dopłatą 25-50%.
Czy da się pomalować proszkowo motocykl?
Tak, rama, wahacz i obręcze kół znoszą malowanie proszkowe bez problemu. Bak i błotniki zwykle pozostają przy lakierowaniu na mokro ze względu na złożone kształty i konieczność uzyskania wysokiego połysku. Koszt kompletnej ramy wraz z wahaczem: 400-700 zł.
Czy farba proszkowa jest bezpieczna dla żywności?
Istnieją certyfikowane farby dopuszczone do kontaktu z żywnością, np. zgodne z FDA 21 CFR i EU 1935/2004. Stosuje się je na regałach piekarniczych, elementach młynów i transportu spożywczego. Certyfikowany proszek kosztuje 30-40% więcej niż standardowy.
Kiedy warto, a kiedy nie warto malować proszkowo
Opłaca się, gdy element wymaga trwałości powyżej 10 lat, jest narażony na warunki atmosferyczne lub kontakt z chemią. Felgi, ogrodzenia, balustrady, ramy okienne, fronty meblowe MDF, obudowy maszyn - to wszystko trafia do proszku.
Nie opłaca się przy jednorazowych prototypach, małych seriach poniżej 5 sztuk i detalach wymagających absolutnie gładkiej powierzchni optycznej (karoserie samochodów premium, meble fortepianowe). Tam lakier mokry wciąż wygrywa głębią połysku.
Przy planowaniu budżetu na większy projekt (np. ogrodzenie 100 mb) warto poprosić o wycenę dwóch-trzech zakładów w okolicy. Różnice sięgają 30-50% przy tej samej jakości. Zakłady z certyfikatem QUALICOAT mają wyższe stawki, ale dają pisemną gwarancję na powłokę.
Treść ma charakter informacyjny i nie zastępuje indywidualnej wyceny zakładu lakierniczego. Ceny orientacyjne na I kwartał 2026 roku.
Źródła i normy
- QUALICOAT Specifications for architectural powder coatings, www.qualicoat.net
- GSB International, www.gsb-international.de
- AAMA 2604 Voluntary Specification for High Performance Organic Coatings on Architectural Aluminum, www.aamanet.org
- ISO 8503 Preparation of steel substrates before application of paints and related products
- ISO 2409 Cross-cut test for adhesion
- Rozporządzenie REACH (WE) nr 1907/2006 Parlamentu Europejskiego i Rady, echa.europa.eu
- Dyrektywa IED 2010/75/UE w sprawie emisji przemysłowych, eur-lex.europa.eu